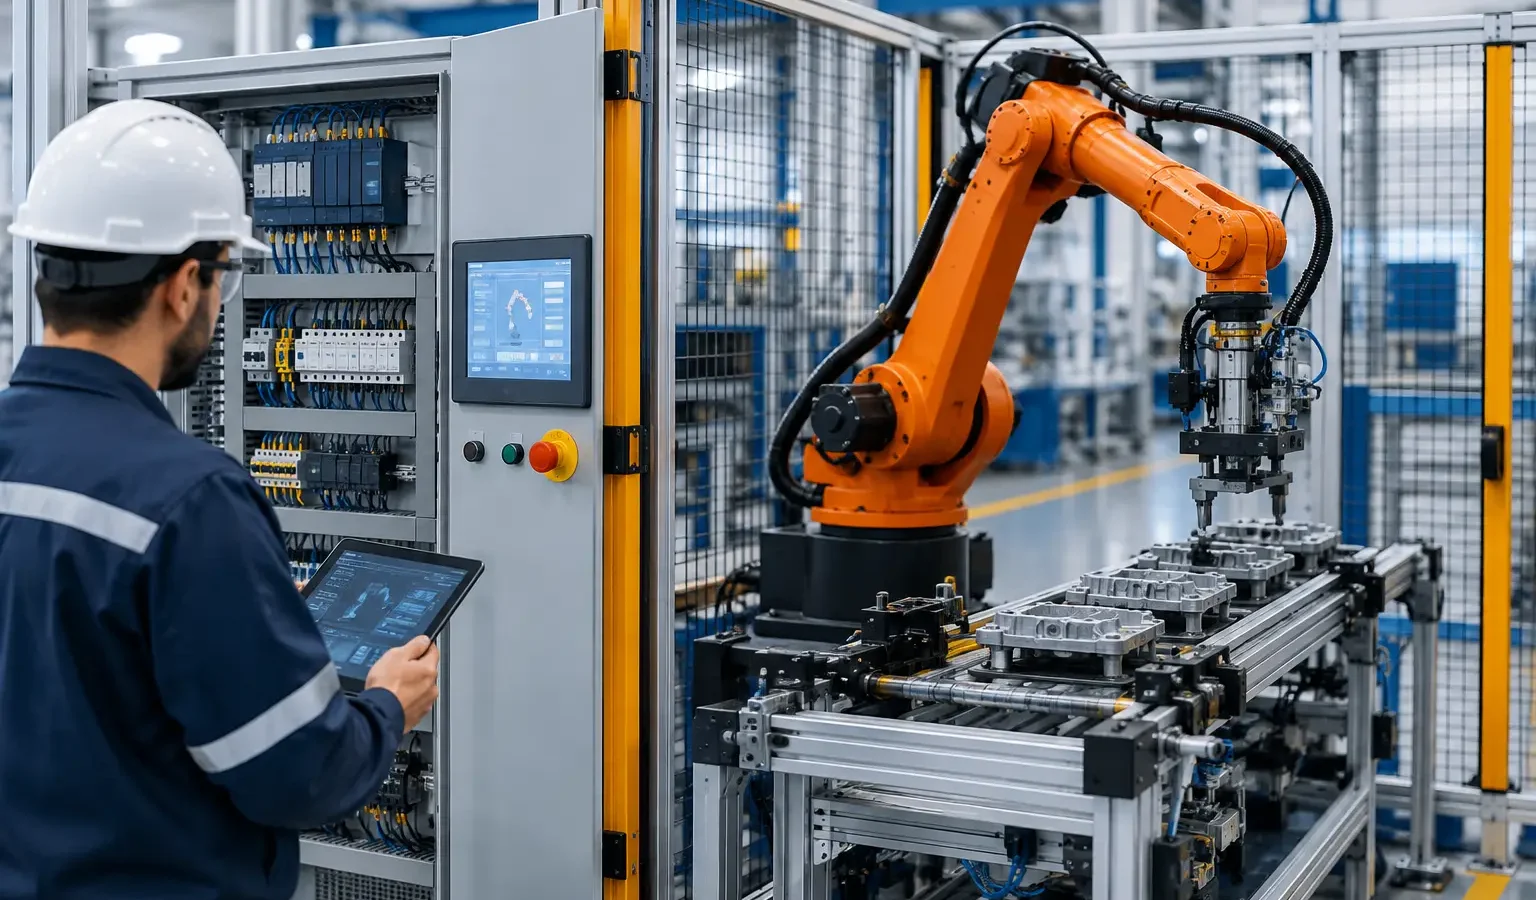
Uma célula robotizada: projeto e integração bem executados começam antes da escolha do robô. O ponto decisivo é compreender a operação real: quais peças entram, como variam, quais movimentos exigem precisão, onde estão os riscos e qual resultado produtivo a planta espera obter. Quando essas definições são tratadas apenas na montagem, surgem restrições de ciclo, dificuldades de manutenção e adaptações que poderiam ter sido evitadas no projeto.
Em operações de manufatura, siderurgia, cimento, alimentos, saneamento e outros processos críticos, a célula robotizada deve ser considerada um sistema completo. Robô, ferramentas, dispositivos, sensores, painéis elétricos, sistemas de segurança, rede industrial e lógica de controle precisam operar de forma coordenada. A engenharia de integração é justamente o que transforma equipamentos individuais em uma solução produtiva, segura e sustentável para a rotina da fábrica.
O que define o desempenho de uma célula robotizada
O robô é um componente central, mas não determina sozinho a eficiência da aplicação. Uma célula pode ter boa capacidade de repetibilidade e, ainda assim, apresentar perdas por alimentação irregular de peças, garras inadequadas, posicionamento impreciso, comunicação lenta com máquinas periféricas ou intervenções frequentes do operador.
Por isso, o projeto deve partir do processo. Em uma aplicação de paletização, por exemplo, o padrão de empilhamento, a estabilidade da carga, a troca de produto e a condição do palete interferem diretamente na solução. Em soldagem, pesam a fixação, as tolerâncias das peças, o controle de fumaça, a qualidade do cordão e a estratégia de acesso da tocha. Em manipulação de materiais, massa, geometria, superfície, temperatura e orientação precisam ser avaliadas antes da definição da garra e da trajetória.
A capacidade nominal do robô também não deve ser interpretada isoladamente. O cálculo precisa considerar a ferramenta de fim de braço, cabos, adaptadores, centro de gravidade e momentos de inércia. Subdimensionar esse conjunto reduz a margem operacional. Superdimensioná-lo sem necessidade pode elevar o investimento, ocupar mais área e dificultar a dinâmica exigida pelo ciclo.
Tempo de ciclo não é apenas velocidade do robô
É comum associar produtividade à velocidade programada dos eixos. Na prática, o tempo de ciclo é composto por diversas etapas: chegada da peça, confirmação por sensores, abertura e fechamento de dispositivos, movimentação, processo principal, inspeção, descarregamento e liberação para a próxima operação.
A melhoria relevante ocorre quando os tempos periféricos são tratados com o mesmo rigor da trajetória robotizada. Um transportador mal sincronizado, uma estação sem buffer ou uma troca manual de ferramenta podem limitar toda a célula. A análise de ciclo precisa identificar gargalos e prever condições de falha, inclusive a recuperação segura após uma parada.
Célula robotizada: projeto e integração em etapas
A implantação confiável depende de uma sequência de engenharia que reduza incertezas antes da instalação em campo. O escopo varia conforme a complexidade do processo e a maturidade da planta, mas algumas etapas são determinantes.
A primeira é o levantamento técnico. Nessa fase, são avaliados layout disponível, fluxo de materiais, interfaces mecânicas e elétricas, utilidades, condições ambientais, arquitetura de automação existente e requisitos de produção. Também é o momento de registrar variações de produto, intervenções operacionais e limitações de acesso para manutenção. Fotografias, desenhos atualizados, listas de sinais e dados reais de processo reduzem retrabalhos posteriores.
Em seguida, a engenharia conceitual define alternativas de solução. Ela estabelece a arquitetura da célula, quantidade de estações, periféricos, lógica de operação, premissas de segurança e interfaces com equipamentos existentes. Nem todo processo requer o mesmo nível de automação. Em algumas situações, uma estação robotizada com carga manual faz sentido; em outras, o retorno esperado depende de alimentação, inspeção e rastreabilidade integradas.
Com a solução aprovada, o projeto detalhado consolida layout, diagramas elétricos, lista de materiais, redes industriais, painéis, instrumentação, dispositivos mecânicos, programação e documentação. É nessa etapa que as interfaces precisam ser formalizadas. Quem libera a peça? Qual sinal confirma o ciclo? Como a célula reage à perda de comunicação? Qual equipamento assume uma condição segura? Decisões vagas nessa fase costumam gerar atrasos no comissionamento.
A validação por simulação ou estudos de alcance pode ser recomendada em aplicações com alta complexidade geométrica, ciclos apertados ou risco de colisão. Ela não substitui testes físicos, pois a realidade inclui variações de peças, desgaste e comportamento de periféricos. Ainda assim, ajuda a antecipar conflitos de layout, limitações de acesso e trajetórias inviáveis.
Segurança de máquinas precisa integrar a solução
Uma célula robotizada reúne movimentos rápidos, zonas de esmagamento, ferramentas de processo e energia elétrica. A segurança não pode ser tratada como uma barreira adicionada ao final do projeto. Proteções físicas, portas intertravadas, dispositivos de parada de emergência, cortinas de luz, scanners e lógica de segurança precisam corresponder aos riscos identificados para aquela aplicação.
A adequação às exigências aplicáveis da NR12 e da NR10 depende de análise técnica do equipamento, da instalação e das intervenções previstas. Não basta instalar um dispositivo de segurança sem avaliar sua posição, seu funcionamento na lógica de controle e a possibilidade de acesso a áreas perigosas durante ajustes, limpeza, troca de ferramenta ou manutenção.
Outro ponto crítico é a definição dos modos de operação. Produção automática, ajuste, setup, manutenção e recuperação de falhas apresentam riscos diferentes. A interface de operação deve deixar claro em qual modo a célula está, quais permissivos estão bloqueando o ciclo e quais ações são autorizadas. Isso reduz improvisos e contribui para uma partida mais controlada após eventos anormais.
Integração elétrica e de controle: onde surgem falhas invisíveis
Uma célula pode estar mecanicamente pronta e ainda não estar integrada à planta. A comunicação com CLPs, IHMs, supervisórios, inversores, sistemas de visão, leitores, balanças e equipamentos de processo exige definição clara de protocolos, endereçamento, diagnósticos e responsabilidades por cada sinal.
A arquitetura de controle deve priorizar disponibilidade e manutenção. Alarmes genéricos, por exemplo, aumentam o tempo de diagnóstico. A equipe de operação precisa saber se a parada veio de falta de peça, falha de rede, condição de segurança, perda de pressão, colisão detectada ou indisponibilidade de um periférico. Mensagens objetivas na IHM e histórico no supervisório apoiam decisões mais rápidas.
Também é necessário considerar a qualidade da alimentação elétrica, o aterramento, a segregação de cabos, a proteção dos circuitos e o ambiente de instalação dos painéis. Poeira, umidade, temperatura, vibração e interferência eletromagnética podem afetar a confiabilidade de componentes e sinais. Em plantas com sistemas legados, a integração requer atenção adicional para evitar que uma nova célula introduza instabilidade em uma operação existente.
Comissionamento é validação de processo, não apenas partida
O comissionamento confirma se a célula construída atende às premissas estabelecidas. Esse trabalho envolve verificação de montagem, testes elétricos, validação de sinais, comunicação entre equipamentos, checagem dos dispositivos de segurança, ajustes de programa e testes com condições reais de operação.
A aceitação deve prever cenários além do ciclo ideal. É necessário testar ausência de peça, peça fora de posição, falha de sensor, abertura de porta, parada de emergência, perda de comunicação e retorno de energia, conforme a arquitetura definida. O objetivo é verificar se o sistema reage de forma previsível e se o diagnóstico permite recuperar a produção sem expor pessoas ou equipamentos a riscos desnecessários.
Treinamento e documentação completam a entrega. Operadores precisam compreender a sequência operacional e os limites de intervenção. A manutenção deve receber informações sobre alarmes, pontos de inspeção, backups, peças críticas e procedimentos definidos pela engenharia. Sem essa transferência de conhecimento, a planta tende a depender excessivamente de suporte externo para ocorrências rotineiras.
Critérios para avaliar a viabilidade do investimento
A decisão por uma célula robotizada não deve se basear somente na substituição de mão de obra. Os ganhos podem estar na estabilidade do ciclo, repetibilidade da qualidade, redução de exposição a riscos, capacidade de rastreabilidade e disponibilidade de dados do processo. Mas o resultado depende de a aplicação ser tecnicamente adequada para automação.
Processos muito variáveis podem exigir visão artificial, dispositivos flexíveis ou revisão da padronização anterior à robotização. Produtos com baixa repetição e mudanças constantes de formato podem demandar estratégias distintas de programação e setup. Em alguns casos, melhorar a alimentação de materiais ou modernizar o controle de uma máquina existente é uma etapa mais indicada antes de robotizar.
Uma avaliação consistente compara o estado atual com o cenário projetado, considerando produção, perdas, qualidade, segurança, manutenção, área disponível e interfaces necessárias. A melhor solução não é necessariamente a de maior complexidade, mas a que atende aos requisitos do processo com margem técnica e possibilidade de manutenção pela equipe da planta.
A Seabra Automação Industrial atua no desenvolvimento e na integração de sistemas elétricos e de controle para aplicações industriais, do diagnóstico técnico ao comissionamento em campo. Para avaliar uma célula robotizada nova, uma ampliação ou a modernização de uma instalação existente, solicite um diagnóstico técnico ou orçamento pelo WhatsApp. Uma definição de escopo bem conduzida é o primeiro passo para transformar automação em desempenho operacional mensurável.
Precisa aplicar isso na sua planta?
A equipe da SEABRA pode avaliar seu cenário e indicar o próximo passo técnico.
Falar com a equipe técnica