Uma bomba de recalque opera fora da faixa esperada, um forno começa a elevar o consumo específico ou uma linha apresenta microparadas recorrentes. Quando esses sinais só aparecem no relatório do turno seguinte, a equipe já perdeu tempo, energia e, em alguns casos, disponibilidade operacional. A análise de dados industriais em tempo real transforma sinais de campo em informação acionável durante a operação, permitindo identificar desvios enquanto ainda existe margem para atuar.
Mas visualizar dados em uma tela não é o mesmo que analisar o processo. Para gerar resultado, a iniciativa precisa conectar instrumentação confiável, automação bem estruturada, supervisão adequada e critérios claros de decisão. Sem essa base, a planta apenas acumula tendências, alarmes e históricos que pouco ajudam na rotina de produção e manutenção.
O que caracteriza a análise de dados industriais em tempo real
Em ambiente industrial, a análise em tempo real é a coleta, o tratamento e a apresentação de variáveis de processo com latência compatível com a dinâmica da operação. Pressão, vazão, temperatura, corrente, vibração, nível, posição de válvulas, estados de equipamentos e contagens de produção podem ser acompanhados de forma integrada para revelar o comportamento atual do sistema.
O tempo necessário para que um dado se torne útil varia conforme a aplicação. Em uma malha rápida, segundos ou frações de segundo podem ser determinantes. Em utilidades, saneamento ou gestão de consumo, intervalos de minutos podem atender ao objetivo. O critério não é buscar a maior velocidade possível, mas garantir que a informação chegue com qualidade e no prazo necessário para apoiar uma decisão segura.
Na prática, esse fluxo costuma envolver sensores e instrumentos, CLPs, redes industriais, IHMs, sistemas supervisórios, historiadores e camadas de integração. Cada elemento tem uma responsabilidade. O campo mede; o CLP executa a lógica de controle; o supervisório contextualiza a operação; o histórico permite comparar comportamento, tendências e eventos ao longo do tempo.
Por que dados em tempo real exigem contexto de processo
Um valor isolado raramente explica um problema. Uma corrente elevada em um motor pode indicar sobrecarga, alteração de matéria-prima, desajuste mecânico, condição transitória de partida ou até uma leitura inadequada. A interpretação só se torna confiável quando a variável é relacionada ao estado do equipamento, à produção, às intertravagens, às demais medições e ao modo de operação.
É por isso que painéis com dezenas de indicadores nem sempre melhoram a gestão. Um bom projeto começa pelas perguntas que a operação precisa responder: qual ativo está limitando a capacidade? Em que condição ocorre o maior consumo? Quais alarmes antecedem uma parada? Qual etapa gera perda de estabilidade? Quais intervenções de manutenção efetivamente reduzem recorrências?
A partir dessas perguntas, são definidos os indicadores, os eventos relevantes, as faixas operacionais e as regras de apresentação. Esse trabalho reduz ruído e direciona a atenção da equipe para aquilo que afeta segurança, qualidade, produtividade e disponibilidade.
Da tela de supervisão à decisão operacional
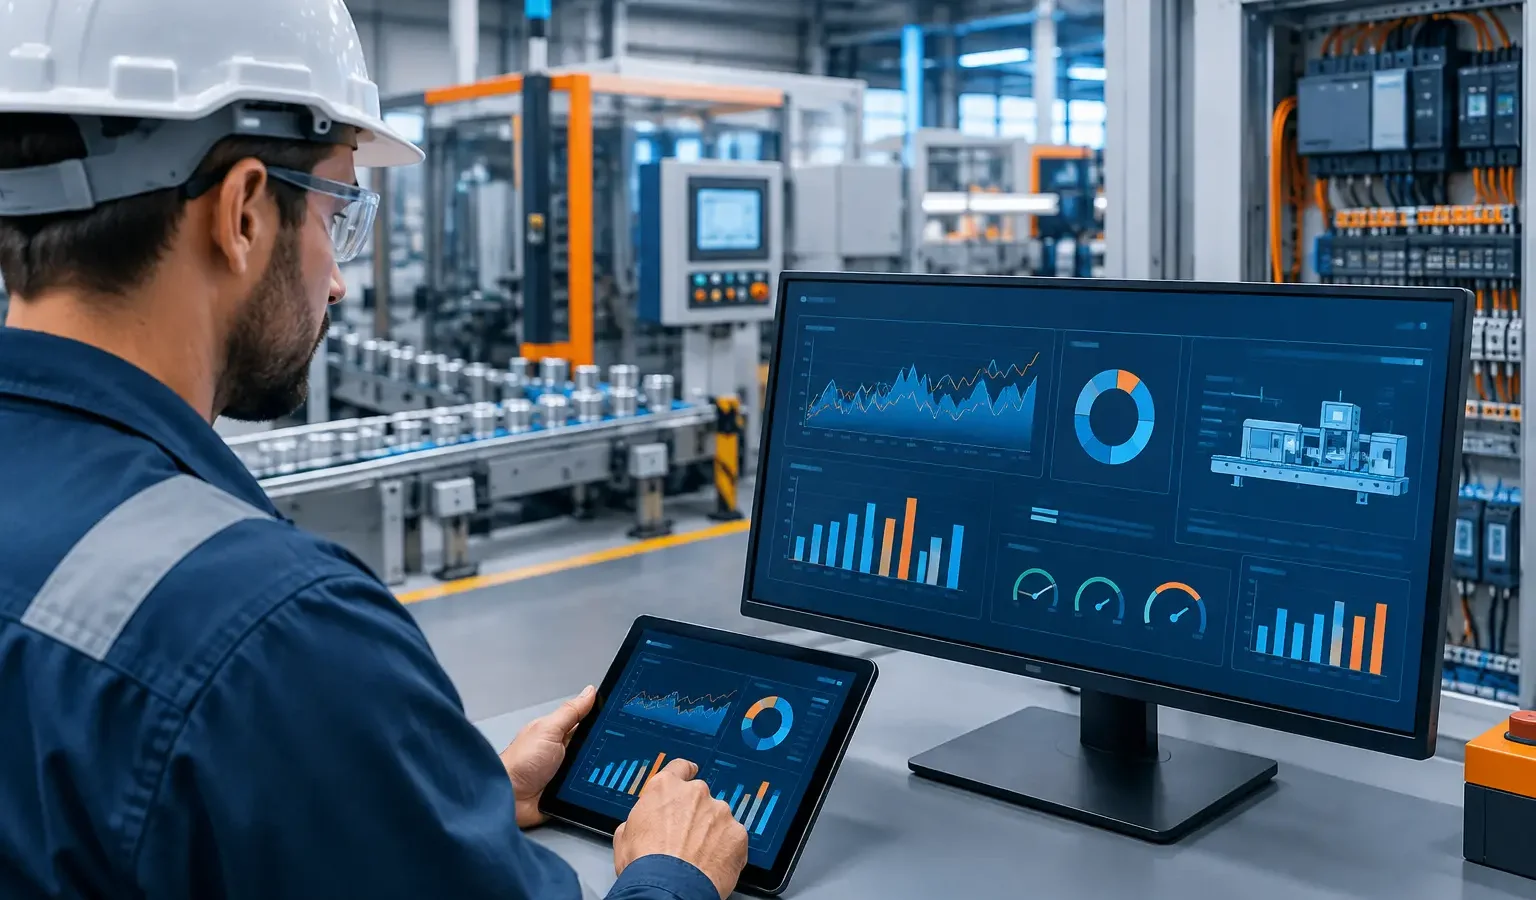
A IHM e o sistema supervisório devem facilitar a leitura da condição real da planta. Tendências bem configuradas, sinóticos coerentes, alarmes priorizados e registros de eventos ajudam o operador a perceber desvios antes que eles se tornem falhas críticas.
Para a engenharia e a manutenção, o histórico acrescenta outra camada de valor. Ele permite correlacionar ocorrências, verificar o efeito de ajustes de processo, comparar turnos e validar se uma alteração de lógica ou equipamento produziu o resultado esperado. Isso evita decisões baseadas apenas em percepção ou em registros manuais incompletos.
O benefício, portanto, não está somente em reagir mais rápido. Está em criar uma rotina de decisão mais objetiva, com evidências disponíveis para a operação, manutenção, produção e gestão técnica.
Aplicações práticas em processos industriais
Em uma estação de bombeamento ou sistema de saneamento, a análise em tempo real pode relacionar vazão, pressão, nível de reservatórios, consumo elétrico e estado dos conjuntos motobomba. Com essa visão, a equipe consegue identificar operação fora do ponto esperado, sequências inadequadas de acionamento ou comportamentos que justifiquem investigação de manutenção.
Em processos de cimento, siderurgia ou mineração, a estabilidade de variáveis térmicas, fluxos de material e cargas de acionamentos influencia diretamente a continuidade do processo. A análise de tendências pode evidenciar condições que antecedem perdas de rendimento ou paradas não programadas, desde que a aquisição dos sinais e a arquitetura de controle sejam confiáveis.
Na manufatura, dados de produção, ciclos, refugo, paradas e estados de máquinas ajudam a localizar gargalos. Porém, a classificação dos eventos deve ser construída com critério. Se todas as paradas forem registradas como uma única categoria, a informação não será suficiente para separar falta de material, falha de equipamento, intervenção operacional ou bloqueio a montante.
Também há ganhos relevantes em utilidades industriais. Medir e acompanhar demanda, fator de potência, consumo por área ou por produto e desempenho de compressores, bombas e sistemas de exaustão oferece base técnica para priorizar ações. Ainda assim, nenhum indicador de energia deve ser interpretado sem considerar regime de produção, condições de processo e características da instalação.
Critérios para implantar uma análise confiável
O primeiro passo é realizar um diagnóstico técnico da planta. Antes de adicionar novas plataformas, é necessário avaliar quais sinais já existem, quais são confiáveis, como estão organizados os endereços de automação, se há capacidade de comunicação e quais lacunas de instrumentação impedem a análise desejada.
Em instalações legadas, é comum encontrar CLPs de diferentes gerações, painéis sem documentação atualizada, redes com limitações e sistemas supervisórios que não refletem mais a lógica de campo. Nesses casos, a integração precisa ser planejada para preservar a continuidade operacional e reduzir riscos na transição. Um retrofit pode ser mais adequado do que uma substituição ampla, mas essa definição depende das condições reais do ativo e dos objetivos do projeto.
A qualidade do dado deve receber o mesmo cuidado dedicado ao software. Instrumentos descalibrados, sinais sem tratamento, escalas incorretas, falhas de comunicação ou variáveis sem padronização comprometem qualquer indicador posterior. A regra é simples: uma análise confiável exige medição e arquitetura confiáveis.
Também é necessário definir responsabilidades. A operação precisa saber quais ações tomar diante de um desvio. A manutenção precisa ter critérios para investigar recorrências. A engenharia deve controlar alterações de lógica, nomenclatura, faixas e alarmes. Sem governança, o sistema se degrada com o tempo e passa a ser visto como apenas mais uma tela.
Alarmes, cibersegurança e segurança operacional
A implantação não pode criar sobrecarga de alarmes. Quando muitos avisos têm a mesma prioridade ou não orientam uma ação clara, o operador tende a ignorá-los. Alarmes devem ter propósito, prioridade coerente, limites tecnicamente definidos e resposta operacional prevista.
A conectividade entre redes industriais e sistemas corporativos também exige avaliação cuidadosa. A disponibilidade do processo e a segurança das informações dependem de segmentação de rede, controle de acessos, gestão de backups, registros de alterações e procedimentos de manutenção. A abertura de uma comunicação para coleta de dados não deve expor o ambiente de controle a riscos desnecessários.
Outro ponto essencial é separar monitoramento de comando. Em determinadas arquiteturas, dados podem ser disponibilizados para análise sem permitir atuação remota sobre equipamentos. A escolha depende da criticidade do processo, das salvaguardas existentes e da análise de risco. Qualquer intervenção em painéis, circuitos de comando ou sistemas de segurança deve ser planejada e executada por profissionais qualificados, respeitando os requisitos aplicáveis de segurança elétrica e de máquinas.
Como transformar dados em melhoria contínua
O resultado aparece quando a análise passa a integrar a rotina de gestão. Reuniões de produção podem usar tendências e eventos para discutir causas de desvios. A manutenção pode priorizar ativos com comportamento anormal recorrente. A engenharia pode validar alterações de controle comparando períodos equivalentes de operação.
É recomendável começar por um processo crítico e por objetivos mensuráveis, como reduzir recorrência de uma parada específica, estabilizar uma variável ou melhorar a visibilidade de uma utilidade. Esse recorte permite validar a arquitetura, a qualidade dos dados e a aderência das telas à rotina do usuário antes de ampliar o escopo.
A Seabra Automação Industrial desenvolve projetos de integração, sistemas com CLPs, IHMs e supervisórios, retrofit de painéis e comissionamento com foco na realidade de cada planta. A avaliação técnica considera processo, ativos existentes, segurança operacional e necessidade de continuidade produtiva, sem aplicar soluções padronizadas onde elas não se sustentam.
Dados industriais só criam valor quando chegam à pessoa certa, no momento adequado e com significado técnico suficiente para orientar uma ação. Se a sua planta precisa estruturar essa visão com segurança e critérios de engenharia, solicite um diagnóstico técnico ou orçamento pelo WhatsApp da Seabra Automação Industrial.
Precisa aplicar isso na sua planta?
A equipe da SEABRA pode avaliar seu cenário e indicar o próximo passo técnico.
Falar com a equipe técnica