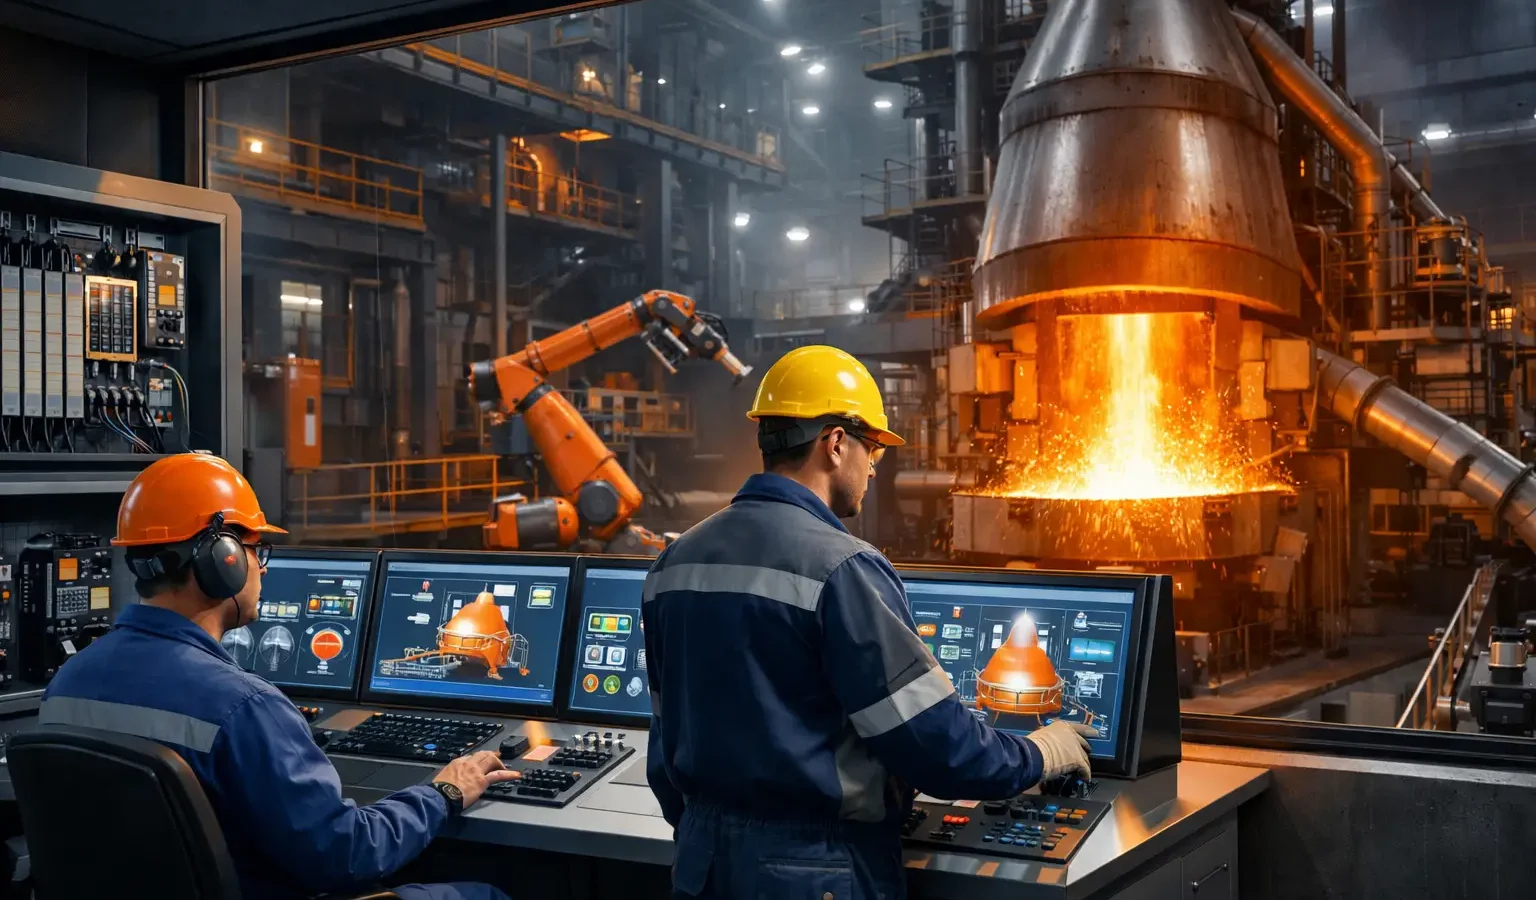
Um alto-forno não perde estabilidade por um único fator. Variações na qualidade da carga, no coque, no sopro, na pressão de topo ou no ritmo de vazamento podem se combinar e afetar consumo energético, qualidade do gusa, disponibilidade dos equipamentos e segurança da operação. A automação de alto forno siderurgia deve responder a essa realidade: não se trata apenas de instalar instrumentos ou trocar controladores, mas de estruturar uma arquitetura de controle capaz de transformar dados de processo em decisões operacionais consistentes.
Para gestores industriais e equipes de engenharia, o desafio está em modernizar sem criar novos pontos de risco. Isso exige diagnóstico técnico, conhecimento do processo siderúrgico, integração criteriosa de sistemas e planejamento de implantação compatível com as janelas de intervenção da planta.
Onde a automação de alto forno na siderurgia gera resultado
O alto-forno opera como um sistema termodinâmico e metalúrgico interdependente. Uma alteração em uma variável crítica raramente produz efeito isolado. Por isso, a automação precisa conectar medição confiável, lógica de controle, supervisão, alarmes e histórico operacional em uma mesma estratégia.
Na prática, os projetos costumam concentrar atenção em subsistemas como carregamento de matérias-primas, controle de sopro quente, injeção de combustíveis auxiliares, instrumentação de pressão e temperatura, tratamento de gases, sistemas hidráulicos, refrigeração e casa de corrida. Cada frente possui criticidades próprias, mas todas dependem de sinais confiáveis e de uma filosofia clara de operação.
A primeira contribuição da automação é reduzir a variabilidade não intencional. Malhas bem dimensionadas e sintonizadas ajudam a manter variáveis dentro de faixas adequadas, desde que sensores, válvulas, atuadores e elementos finais de controle estejam em condição compatível. Um controlador moderno não corrige uma medição imprecisa nem compensa, sozinho, uma válvula com resposta irregular.
A segunda é ampliar a capacidade de análise. Supervisórios e historiadores industriais permitem correlacionar eventos, tendências, alarmes e intervenções realizadas pela equipe. Quando os dados têm contexto e qualidade, a planta deixa de depender exclusivamente de registros dispersos ou da memória operacional de poucos profissionais.
Também há ganho em segurança operacional. Intertravamentos, permissivos, sequências automatizadas e alarmes racionalizados reduzem a exposição a manobras indevidas e ajudam a tornar a resposta aos desvios mais previsível. A definição dessas funções, porém, precisa respeitar a análise de risco da instalação e as responsabilidades de processo, manutenção, operação e segurança.
O ponto de partida é o diagnóstico do processo e da automação
Antes de especificar CLPs, IHMs, redes industriais ou painéis, é necessário entender o estado real da operação. Em plantas existentes, a documentação pode estar desatualizada, os diagramas elétricos podem não refletir alterações feitas em campo e parte dos instrumentos pode não estar integrada ao sistema de supervisão. Sem esse levantamento, o retrofit tende a começar com premissas frágeis.
Um diagnóstico técnico consistente avalia a arquitetura atual de controle, a criticidade dos ativos, as interfaces entre sistemas, a condição dos painéis, a disponibilidade de sobressalentes e a rastreabilidade dos sinais. Também identifica onde existem comandos manuais sem registro adequado, alarmes excessivos, falhas recorrentes de comunicação e dependência de equipamentos descontinuados.
A análise deve considerar a operação. Uma lógica que parece correta no diagrama pode gerar dificuldades na rotina de campo se não contemplar modos de partida, bloqueios de manutenção, contingências e condições transitórias. Por esse motivo, entrevistas com operadores, mantenedores e responsáveis pelo processo são tão relevantes quanto a verificação de hardware e software.
Em instalações com sistemas legados, a decisão não é necessariamente substituir tudo. Em alguns casos, a melhor alternativa é integrar equipamentos existentes, atualizar componentes com maior risco de obsolescência e organizar uma migração por etapas. Em outros, limitações de processamento, rede, segurança ou manutenção justificam uma modernização mais ampla. A escolha depende do ciclo de vida dos ativos, da disponibilidade requerida e da capacidade de parada da unidade.
Instrumentação: o dado só vale se representar o processo
A qualidade das decisões automatizadas começa no campo. Medições de temperatura, vazão, pressão, nível, posição e composição precisam ser selecionadas e instaladas de acordo com as condições severas da siderurgia: poeira, calor, vibração, umidade, interferência eletromagnética e acesso restrito para manutenção.
Não basta integrar uma variável ao supervisório. É preciso avaliar faixa de medição, precisão necessária, tempo de resposta, estratégia de redundância, pontos de tomada, aterramento, blindagem e rotina de calibração. Um sinal instável pode provocar oscilações de controle, alarmes falsos e interpretações equivocadas sobre o comportamento do forno.
A engenharia também deve distinguir entre informação útil para acompanhamento e variável crítica para intertravamento. Essa classificação orienta prioridades de disponibilidade, tratamento de falhas, redundância e testes de aceitação.
Arquitetura de controle para operação contínua
A arquitetura da automação deve ser compatível com a criticidade do alto-forno. CLPs, remotas de entrada e saída, redes industriais, servidores de supervisão, estações de operação e painéis elétricos precisam formar uma estrutura organizada, documentada e passível de manutenção.
Em projetos de modernização, a segmentação das redes é um critério relevante. Separar adequadamente redes de controle, supervisão e integração corporativa contribui para preservar o desempenho e reduzir exposições desnecessárias. O acesso remoto, quando previsto, requer regras de autorização, registros e procedimentos definidos pela planta.
A redundância é outro tema que exige critério. Ela pode ser justificável em controladores, fontes, redes, servidores ou instrumentos associados a funções críticas, mas não deve ser adotada como solução automática para qualquer falha. Redundância mal projetada aumenta complexidade, dificulta diagnósticos e pode introduzir falhas de comutação. A decisão deve partir da análise de impacto de cada perda de componente sobre segurança, produção e recuperação operacional.
Os painéis também merecem atenção. Retrofit de painéis elétricos pode envolver substituição de componentes obsoletos, reorganização interna, revisão de ventilação, identificação de circuitos, segregação de sinais e adequação de diagramas. Esses serviços precisam ser executados com planejamento de campo e procedimentos de segurança compatíveis com as condições da planta, especialmente em intervenções relacionadas à NR10 e, quando aplicável, à NR12.
Alarmes e intertravamentos não podem virar ruído operacional
Em um processo crítico, alarmes são instrumentos de decisão. Quando há excesso de notificações, repetição sem consequência prática ou prioridades mal definidas, a equipe passa a conviver com ruído. O risco é perder a percepção de um evento realmente relevante em meio a centenas de mensagens.
Uma estratégia adequada define o que cada alarme significa, quem deve responder, em quanto tempo e qual ação é esperada. Ela também diferencia aviso operacional, alarme de processo, falha de equipamento e condição de proteção. A tela do supervisório deve apresentar essa informação de modo claro, sem substituir a capacitação da operação ou os procedimentos internos.
Intertravamentos exigem o mesmo rigor. Eles devem impedir condições inseguras ou prejudiciais ao ativo, sem bloquear a operação por falhas de instrumentação que não foram avaliadas na engenharia. Testes de lógica, simulações de falha e validação conjunta com a equipe da planta são etapas fundamentais antes do comissionamento definitivo.
Como conduzir um retrofit com menor impacto na produção
Projetos de automação em alto-forno precisam ser planejados como intervenções industriais, não como simples atualizações de software. O cronograma deve considerar levantamento de campo, desenvolvimento de engenharia, fabricação ou retrofit de painéis, testes em bancada, integração, instalação, comissionamento e start-up.
Sempre que possível, os testes devem começar antes da parada. A validação de telas, listas de sinais, lógicas, comunicação e sequências em ambiente controlado reduz incertezas durante a intervenção. O teste de aceitação em fábrica não elimina a necessidade de testes em campo, mas ajuda a identificar inconsistências em uma fase de menor pressão operacional.
Durante a partida, é recomendável trabalhar com critérios de liberação por sistema e registro estruturado de pendências. Isso permite distinguir ajustes normais de comissionamento de desvios que podem comprometer segurança, operação ou confiabilidade. Treinamento para operadores e manutenção deve acompanhar a entrega, com foco nos modos de operação, diagnósticos, contingências e rotinas de recuperação.
A Seabra Automação Industrial atua em projetos de engenharia, integração de sistemas de controle, retrofit de painéis, comissionamento e suporte técnico para processos industriais críticos. O escopo deve ser definido a partir das necessidades reais da planta, das condições de campo e das interfaces existentes.
Critérios para priorizar investimentos em automação
Nem toda oportunidade de melhoria precisa ser executada ao mesmo tempo. A priorização pode considerar risco de parada por obsolescência, falhas recorrentes, dificuldade de reposição, ausência de documentação, exposição operacional, limitações de dados e impacto sobre produção ou qualidade.
É comum que a planta obtenha valor relevante ao atacar primeiro pontos de baixa visibilidade operacional, como sinais sem histórico, alarmes sem tratamento, equipamentos com comunicação instável ou painéis com manutenção difícil. Em paralelo, iniciativas maiores podem ser estruturadas com engenharia conceitual e detalhamento progressivo, evitando decisões apressadas em ativos críticos.
O melhor projeto não é o que adiciona mais tecnologia. É aquele que entrega uma operação mais previsível, segura e sustentável para manter, com documentação adequada, equipe treinada e responsabilidades técnicas bem definidas.
Se a sua planta precisa avaliar riscos de obsolescência, integrar sistemas legados ou estruturar um retrofit de automação de alto-forno, o próximo passo é um diagnóstico técnico em campo. Entre em contato pelo WhatsApp da Seabra Automação Industrial para discutir o escopo e solicitar um orçamento compatível com a realidade da operação.
Precisa aplicar isso na sua planta?
A equipe da SEABRA pode avaliar seu cenário e indicar o próximo passo técnico.
Falar com a equipe técnica