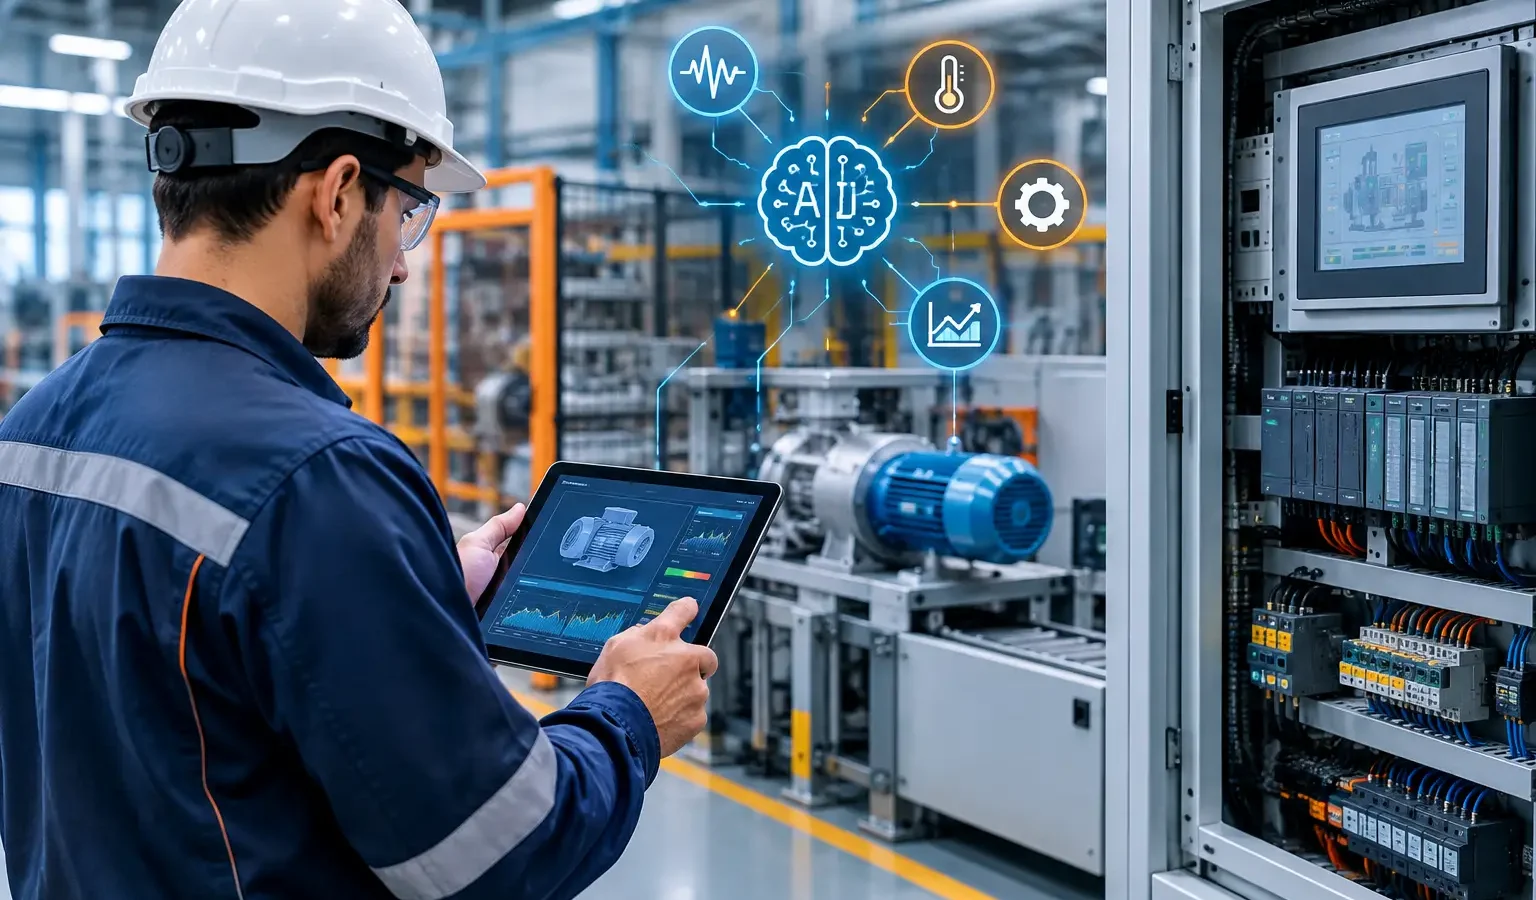
Uma bomba crítica começa a apresentar pequenas oscilações de pressão. O supervisório registra a variação, mas o alarme ainda não atingiu o limite configurado. Em uma rotina convencional, a equipe pode aguardar uma parada planejada ou atuar apenas quando a falha se tornar evidente. Com a manutenção prescritiva assistida por IA, o objetivo é diferente: analisar o comportamento do ativo, relacionar sinais de processo e manutenção e recomendar a ação mais adequada antes que a indisponibilidade afete a produção.
Essa abordagem não substitui o conhecimento da manutenção, da operação ou da engenharia. Ela organiza grandes volumes de dados e transforma padrões difíceis de identificar em suporte objetivo para decisão. Para plantas com processos contínuos, ativos legados e custo elevado de parada, o valor está menos em “prever o futuro” e mais em priorizar intervenções com critério técnico.
O que diferencia a manutenção prescritiva assistida por IA
A manutenção corretiva atua após a falha. A preventiva segue intervalos definidos por tempo, ciclos ou recomendações de fabricante. A preditiva acompanha a condição do equipamento por variáveis como vibração, temperatura, corrente, pressão, vazão e qualidade do produto.
A prescritiva avança uma etapa. Além de indicar que determinado comportamento pode levar a uma falha ou perda de desempenho, ela procura responder qual intervenção faz mais sentido, em que janela operacional e com quais consequências para o processo. Essa recomendação depende da combinação entre dados históricos, condição atual do ativo, regras de engenharia, criticidade, disponibilidade de recursos e restrições de produção.
Em vez de gerar somente um alerta de temperatura elevada em um motor, por exemplo, o sistema pode apontar a necessidade de verificar ventilação, condição dos mancais, equilíbrio de carga e tendência de corrente. A recomendação, porém, só é útil quando considera o contexto: parar imediatamente um equipamento pode ser mais arriscado do que programar uma inspeção em uma janela segura. É nesse ponto que a validação humana permanece indispensável.
Dados confiáveis são a base da decisão
A qualidade da recomendação nunca será superior à qualidade dos dados que a alimentam. Em muitas plantas, as informações estão fragmentadas entre CLPs, IHMs, supervisórios, inversores de frequência, instrumentos de campo, relatórios de operação e registros de ordens de serviço. Antes de aplicar algoritmos, é necessário compreender se esses dados representam de fato a condição do processo.
Sinais sem identificação padronizada, sensores descalibrados, lacunas no histórico e apontamentos de manutenção incompletos podem levar a interpretações incorretas. Um aumento de corrente pode indicar desgaste mecânico, alteração de matéria-prima, mudança na receita de produção ou apenas uma condição operacional temporária. A IA precisa ser treinada e supervisionada dentro desse contexto de engenharia.
A etapa inicial costuma envolver inventário dos ativos, mapeamento de sinais disponíveis, avaliação da qualidade dos dados e definição de quais eventos devem ser registrados. Também é necessário estabelecer a criticidade de cada equipamento. Um ventilador redundante, um transportador sem rota alternativa ou um sistema de bombeamento ligado à continuidade de uma estação exigem estratégias diferentes.
Onde a aplicação tende a trazer mais resultado
A priorização deve começar por ativos cuja falha tenha impacto mensurável em segurança, produção, qualidade, meio ambiente ou custo de manutenção. Não é necessário instrumentar toda a planta para iniciar um projeto consistente. Em muitos casos, um conjunto limitado de ativos críticos oferece informações suficientes para validar a arquitetura, os fluxos de dados e a rotina de resposta aos alertas.
Em sistemas de bombeamento, a análise combinada de pressão, vazão, corrente, vibração e comandos pode ajudar a identificar degradação de desempenho, obstruções, cavitação ou operação fora do ponto esperado. Em transportadores, variáveis de corrente, velocidade, torque e paradas podem revelar esforço anormal, desalinhamento ou sobrecarga. Para motores, redutores, ventiladores e compressores, a leitura integrada de condição e processo permite separar uma anomalia real de uma variação normal de carga.
Em segmentos como saneamento, cimento, siderurgia e manufatura, os ganhos não decorrem apenas da redução de falhas. Uma recomendação bem fundamentada pode apoiar a estabilização de processo, evitar intervenções desnecessárias e melhorar o planejamento de sobressalentes. O resultado depende da maturidade da automação existente e da disciplina operacional para registrar, analisar e tratar os eventos.
Da coleta de sinais à recomendação operacional
A implementação exige uma arquitetura industrial organizada. Na camada de campo estão sensores, instrumentos, acionamentos e dispositivos de proteção. Os CLPs executam a lógica de controle e concentram sinais relevantes. IHMs e supervisórios oferecem visibilidade operacional, enquanto historiadores ou bases estruturadas permitem armazenar séries temporais e eventos para análise.
A camada analítica pode identificar desvios de comportamento, correlacionar variáveis e classificar condições de atenção. Entretanto, a recomendação precisa retornar ao processo de trabalho da manutenção. Um alerta sem responsável, sem prioridade, sem critério de aceite e sem registro de desfecho tende a se tornar apenas mais uma notificação na tela.
Por isso, a prescrição deve ser traduzida em ações claras: inspecionar determinado componente, confirmar uma condição de campo, ajustar uma faixa operacional autorizada, abrir uma ordem de serviço ou programar uma parada. Cada ação deve ter limites definidos pela engenharia e pela segurança. Sistemas de IA não devem receber autonomia para alterar lógicas de controle, proteções ou parâmetros críticos sem análise, gestão de mudanças e validação apropriada.
Critérios práticos para selecionar um projeto inicial
Um projeto piloto consistente começa com um problema operacional específico, não com a escolha de uma plataforma. É preciso definir o ativo, o modo de falha ou perda de desempenho a ser observado, os sinais disponíveis, a frequência de coleta e a resposta esperada da equipe.
Também vale estabelecer indicadores de acompanhamento antes da implantação. Podem ser considerados número de alertas úteis, tempo entre detecção e inspeção, reincidência de falhas, horas de indisponibilidade e aderência ao plano de ação. Esses indicadores precisam ser interpretados com cautela, pois mudanças de produção, sazonalidade e intervenções paralelas influenciam o resultado.
Outro critério é a integração com sistemas existentes. Em plantas com automação heterogênea, o desafio pode estar na comunicação entre equipamentos de diferentes gerações, na padronização de tags e na segurança da rede industrial. Um retrofit de painel, a modernização de CLPs ou a revisão da supervisão podem ser etapas necessárias para que a análise tenha dados estáveis e rastreáveis.
Riscos que precisam ser tratados no projeto
O primeiro risco é confiar em recomendações sem rastreabilidade. A equipe precisa entender quais sinais contribuíram para um alerta, qual condição foi identificada e quais hipóteses estão sendo consideradas. Modelos pouco explicáveis podem ter utilidade analítica, mas não devem substituir critérios de engenharia em decisões críticas.
O segundo risco é aumentar a superfície de exposição digital da planta. A conexão entre redes industriais, servidores, bases de dados e ferramentas analíticas deve respeitar uma arquitetura de cibersegurança adequada ao ambiente operacional. Segmentação de rede, controle de acessos, gestão de usuários, cópias de segurança e procedimentos de recuperação precisam fazer parte do escopo.
Há ainda o risco de criar excesso de alarmes. Se o sistema gera recomendações frequentes, mas sem relevância prática, a operação perde confiança e passa a ignorar sinais importantes. A configuração deve ser ajustada gradualmente, com participação de operadores, mantenedores e engenheiros responsáveis pelo processo.
Por fim, a segurança elétrica e de máquinas não pode ser tratada como consequência secundária da digitalização. Qualquer intervenção em painéis, instrumentação, acionamentos ou lógicas de controle deve ser planejada conforme as condições da instalação, procedimentos internos e requisitos aplicáveis, incluindo avaliações relacionadas às NR10 e NR12 quando pertinentes ao escopo.
O papel da engenharia de automação na manutenção prescritiva
A IA gera valor quando está conectada a uma base de automação confiável. Isso envolve seleção e instalação adequadas de instrumentos, integração de sinais, programação de CLPs, desenvolvimento de supervisórios, definição de alarmes e documentação atualizada. Sem essa estrutura, a análise pode produzir recomendações baseadas em informações incompletas ou inconsistentes.
Uma abordagem de engenharia deve começar pelo diagnóstico da planta: quais ativos são críticos, como os dados circulam, quais painéis e redes exigem adequação e quais decisões precisam ser apoiadas. A partir daí, a solução pode combinar melhorias de campo, retrofit de painéis elétricos, integração de sistemas de controle e desenvolvimento de telas de supervisão voltadas à manutenção e à operação.
A Seabra Automação Industrial atua nesse tipo de jornada com foco na integração entre processo, elétrica, controle e execução em campo. O objetivo não é implantar IA como um recurso isolado, mas estruturar uma solução compatível com a realidade operacional, a criticidade dos ativos e as metas de confiabilidade da planta.
A melhor recomendação prescritiva é aquela que a equipe consegue verificar, priorizar e executar com segurança. Se sua operação precisa avaliar a viabilidade técnica dessa estratégia, solicite um diagnóstico técnico ou orçamento pelo WhatsApp da Seabra Automação Industrial para definir um caminho aderente ao seu processo.
Precisa aplicar isso na sua planta?
A equipe da SEABRA pode avaliar seu cenário e indicar o próximo passo técnico.
Falar com a equipe técnica