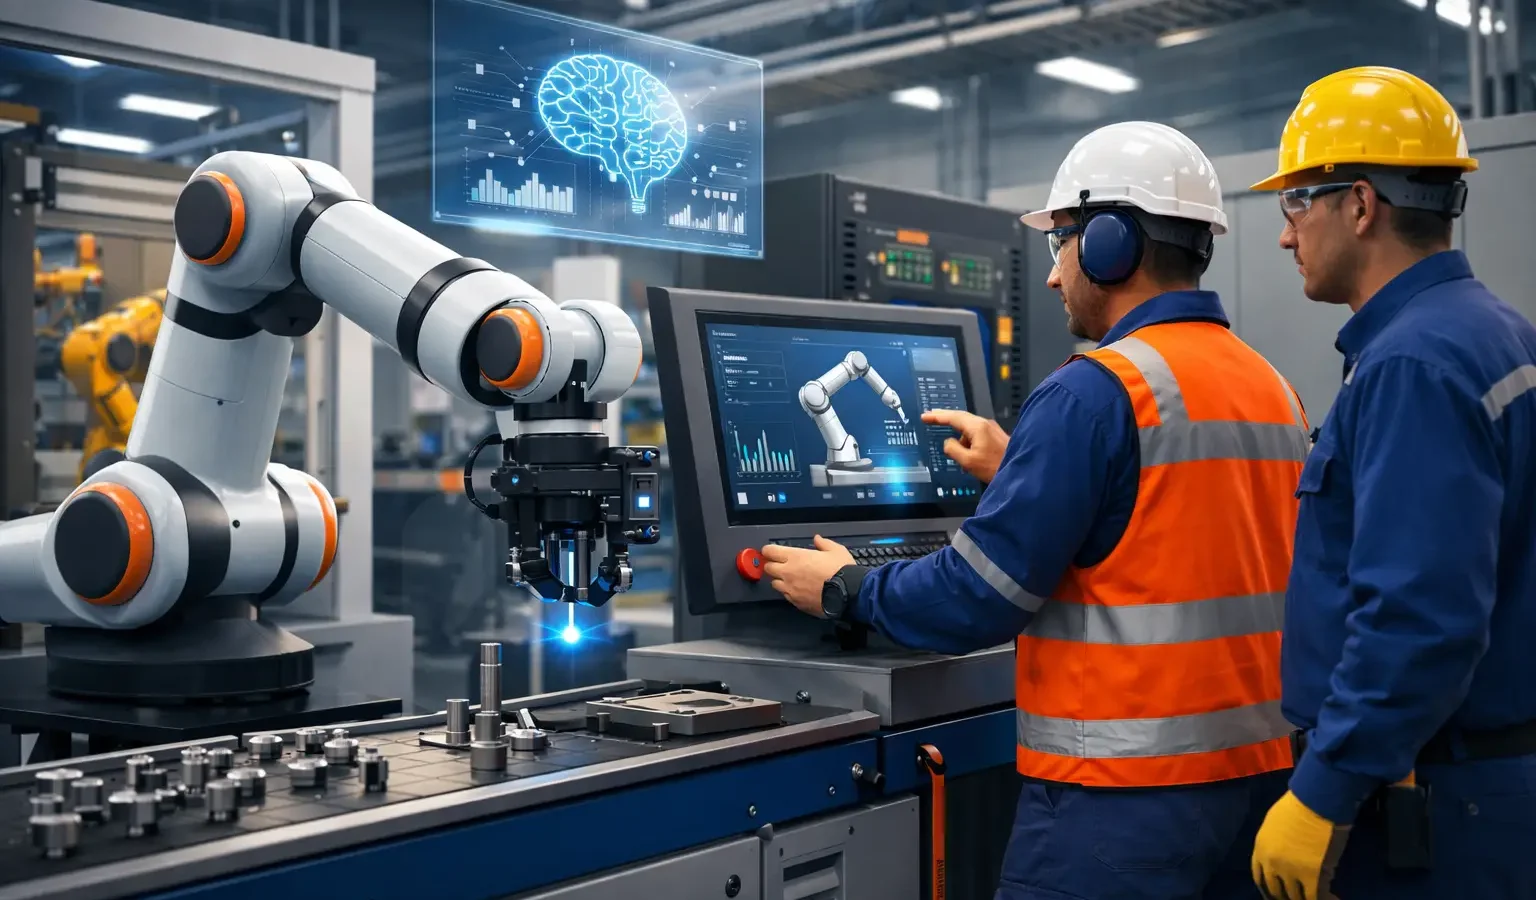
Uma célula de produção não se torna mais eficiente apenas por incluir um robô. O resultado depende de como ele recebe peças, interpreta dados, reage a variações do processo e convive com operadores, dispositivos de segurança e sistemas existentes. A robótica colaborativa com IA amplia esse potencial ao combinar a flexibilidade dos cobots com recursos de visão, análise de dados e tomada de decisão assistida. Porém, a aplicação industrial exige engenharia de integração, avaliação de riscos e critérios objetivos de desempenho.
Para gestores, engenheiros e responsáveis por manutenção, a questão central não é apenas escolher uma tecnologia. É definir onde ela gera ganho mensurável, como será incorporada ao processo e quais condições precisam ser atendidas para que a operação permaneça segura, disponível e controlável ao longo do tempo.
O que muda com a robótica colaborativa com IA
Robôs colaborativos são projetados para executar tarefas próximas às pessoas em condições específicas de operação. Isso não significa que qualquer aplicação possa funcionar sem barreiras, proteções adicionais ou estudo de segurança. A colaboração é determinada pela análise de riscos da célula completa: ferramenta de trabalho, peça movimentada, velocidade, força, trajetória, layout, acessos e modo de operação.
A inteligência artificial entra como uma camada de percepção e adaptação. Em vez de depender exclusivamente de posições fixas e sequências rígidas, o sistema pode identificar características visuais, classificar itens, reconhecer padrões de qualidade ou ajustar parâmetros a partir de dados disponíveis. Em uma operação de inspeção, por exemplo, a visão computacional pode apoiar a identificação de desvios superficiais. Em abastecimento de máquina, o sistema pode localizar peças com variação de posição dentro de limites previamente definidos.
O ganho está na capacidade de tratar variabilidade sem transformar cada alteração de lote, embalagem ou condição de processo em uma longa intervenção manual de programação. Ainda assim, IA não substitui a lógica determinística necessária para intertravamentos, permissivos, paradas seguras e controle de equipamentos. A arquitetura deve separar claramente funções críticas de segurança, lógica de processo, supervisão e recursos analíticos.
Onde a aplicação faz sentido na planta
A melhor oportunidade costuma estar em atividades repetitivas, ergonomicamente desfavoráveis ou sujeitas a variação que dificulta a automação convencional. Operações de montagem, embalagem, paletização leve, alimentação de máquinas, inspeção visual, aplicação de materiais e manipulação de componentes podem se beneficiar da combinação entre cobot e IA.
Em uma linha com mistura frequente de referências, por exemplo, um sistema de visão pode reconhecer o produto e orientar a rotina correspondente. Em manutenção de ativos, algoritmos de análise podem ajudar a correlacionar sinais de processo, alarmes e recorrência de falhas, desde que os dados tenham qualidade e contexto operacional. A automação deve responder ao problema da planta, e não criar uma aplicação tecnológica sem justificativa de engenharia.
Em setores como alimentos e bebidas, manufatura discreta, cimento, saneamento, siderurgia e mineração, as condições de campo também definem a viabilidade. Poeira, umidade, temperatura, vibração, iluminação, interferências eletromagnéticas, lavagem industrial e características do material exigem especificação adequada de equipamentos, painéis, redes e proteções. Uma solução que funciona em ambiente controlado pode perder desempenho quando exposta à realidade da produção.
Nem toda tarefa exige inteligência artificial
Em processos altamente estáveis, com peças bem posicionadas e ciclos previsíveis, uma automação convencional pode entregar melhor relação entre investimento, simplicidade e manutenção. A IA passa a ser justificável quando há variabilidade relevante, alto volume de informações a analisar, necessidade de reconhecimento visual ou oportunidade clara de reduzir intervenções e perdas.
Também é necessário avaliar o custo operacional da solução. Modelos de visão e classificação precisam ser validados com imagens ou dados representativos das condições reais, incluindo variações de iluminação, sujeira, lote, acabamento e posicionamento. Se a manutenção desses dados não estiver prevista, o sistema pode perder confiabilidade ao longo da operação.
Segurança de máquinas não é um item adicional
A presença de um cobot não elimina a necessidade de avaliação de riscos. Ferramentas de corte, garras, pontas, superfícies aquecidas, peças instáveis e cargas com inércia podem introduzir perigos que o próprio braço robótico não resolve. O mesmo vale para transportadores, alimentadores, dispositivos pneumáticos, mesas indexadoras e demais componentes integrados à célula.
A NR-12 estabelece requisitos para prevenção de acidentes e doenças do trabalho em máquinas e equipamentos. Sua aplicação deve ser analisada em conjunto com o projeto da célula, os modos de operação e as medidas de proteção definidas para cada risco identificado. A NR-10 também é essencial na especificação, montagem, inspeção e manutenção das instalações elétricas e dos painéis associados.
Como referência técnica oficial, a redação vigente das Normas Regulamentadoras deve ser consultada no portal do Ministério do Trabalho e Emprego. Na prática, a segurança precisa estar documentada e validada desde a fase conceitual, e não ser tratada como uma correção após o comissionamento.
Entre os pontos que demandam atenção estão as funções de parada, o rearme, o acesso à área de risco, os modos manual e automático, a velocidade reduzida para ajustes, a detecção de presença, os dispositivos de comando e a integração entre controles de segurança. A definição correta depende do risco residual aceitável, da arquitetura de comando e da dinâmica real da máquina.
Integração com CLP, supervisório e dados de produção
O valor da célula aparece de forma mais consistente quando o robô não opera isolado. A integração com CLPs permite coordenar permissivos, estados de máquina, trocas de formato, alarmes e rastreabilidade. IHMs e sistemas supervisórios devem apresentar informações úteis para operação e manutenção: condição do robô, falhas de comunicação, receitas ativas, produção por turno, rejeitos e indicadores que ajudem a diagnosticar perdas.
A conectividade precisa ser projetada com responsabilidade. Definir protocolos, segmentação de rede industrial, níveis de acesso, registro de eventos e política de backup evita que a inovação aumente a exposição operacional. Em aplicações com IA, também convém estabelecer onde os dados serão processados, quais informações serão armazenadas, por quanto tempo e quem será responsável por revisar o desempenho do modelo.
Outro ponto crítico é a continuidade produtiva. Quando a visão artificial ou o recurso de IA estiver indisponível, a célula deve ter um comportamento previamente definido. Em alguns casos, pode ser adequado parar de forma segura. Em outros, a operação pode seguir por uma rota manual ou com uma lógica convencional limitada. Não existe resposta única: a escolha depende da criticidade da etapa, da qualidade exigida e dos riscos envolvidos.
Critérios para avaliar um projeto antes de investir
Um projeto consistente começa pelo diagnóstico do processo atual. É necessário medir o ciclo real, as variações de produto, os índices de retrabalho, as paradas, a ergonomia, o espaço disponível e as interfaces com equipamentos existentes. Sem essa base, a estimativa de capacidade pode ser otimista e a solução pode não atender à demanda de produção.
Também devem ser definidos critérios de aceitação claros. Eles podem incluir repetibilidade da tarefa, taxa de identificação correta, tempo de troca de receita, disponibilidade esperada, comportamento diante de falhas e requisitos de rastreabilidade. Quando esses critérios são estabelecidos antes da implementação, a validação em campo se torna mais objetiva.
A participação da operação e da manutenção desde o início é decisiva. Operadores conhecem exceções do processo que raramente aparecem em desenhos ou dados históricos. A manutenção precisa receber documentação, treinamento, acesso aos backups, relação de sobressalentes e orientação para diagnóstico seguro. Uma célula bem projetada reduz dependência externa, mas não elimina a necessidade de suporte especializado em situações específicas.
Da prova de conceito à operação industrial
Uma prova de conceito pode demonstrar se a visão reconhece uma peça ou se o robô executa determinado movimento. Ela não comprova, por si só, o desempenho em produção. A passagem para a planta exige avaliar interfaces elétricas e mecânicas, segurança, integração de controle, estabilidade de comunicação, layout, abastecimento e condições ambientais.
Por isso, o escopo de engenharia deve contemplar projeto elétrico e de automação, definição de painéis, integração de CLP, IHM e supervisório, instalação, testes, comissionamento e start-up. O treinamento precisa considerar tanto a rotina operacional quanto a resposta a falhas, respeitando os procedimentos de segurança aplicáveis.
A Seabra Automação Industrial atua nesse tipo de desafio com uma abordagem orientada ao processo: análise técnica, integração sob medida e execução em campo para que a tecnologia seja incorporada à realidade da planta. O objetivo não é apenas colocar um robô em funcionamento, mas entregar uma célula controlada, rastreável e compatível com as necessidades produtivas e de segurança identificadas no projeto.
Se sua operação avalia robótica colaborativa com IA, o melhor próximo passo é mapear a aplicação, os riscos e as interfaces antes de especificar equipamentos. Entre em contato pelo WhatsApp para solicitar um diagnóstico técnico ou orçamento alinhado às condições reais do seu processo.
Precisa aplicar isso na sua planta?
A equipe da SEABRA pode avaliar seu cenário e indicar o próximo passo técnico.
Falar com a equipe técnica