Uma linha que libera produto fora de especificação não perde apenas material. Ela consome capacidade produtiva, gera retrabalho, eleva o risco de reclamações e pode dificultar a identificação da causa do desvio. A visão computacional para controle de qualidade industrial transforma a inspeção visual em um processo mensurável, rastreável e integrado à automação da planta.
O ponto central não é simplesmente instalar câmeras. O resultado depende de entender o produto, a velocidade da operação, os defeitos críticos, as condições ambientais e a decisão que precisa ser tomada após cada inspeção. Em processos industriais exigentes, a câmera é parte de uma arquitetura que envolve iluminação, processamento, rede, CLP, supervisório, dispositivos de rejeição e procedimentos operacionais.
Onde a inspeção visual costuma falhar
A inspeção humana continua valiosa em situações de baixa repetitividade, avaliação sensorial ou análise de exceções. Porém, ela tem limites objetivos quando a produção opera em alta velocidade, com grande volume de itens ou com critérios dimensionais e visuais muito específicos. Fadiga, variação entre turnos e dificuldade de registrar cada ocorrência comprometem a repetibilidade.
Em uma linha de embalagem, por exemplo, uma falha pode estar na presença de um componente, na posição de um rótulo, na leitura de um código ou na integridade de uma selagem. Em uma operação de cimento, siderurgia ou mineração, o interesse pode recair sobre o posicionamento de materiais, condição de superfícies, identificação de peças ou detecção de anomalias em áreas de processo. Cada aplicação pede uma estratégia diferente.
A automação visual é indicada quando a decisão de qualidade pode ser traduzida em atributos observáveis e critérios verificáveis. Isso inclui comparar padrões, medir dimensões, conferir montagem, identificar caracteres, classificar produtos e detectar irregularidades superficiais. Nem todo desvio pode ser resolvido por imagem, mas muitos podem ser identificados antes que avancem para a próxima etapa do processo.
Visão computacional para controle de qualidade industrial: como funciona
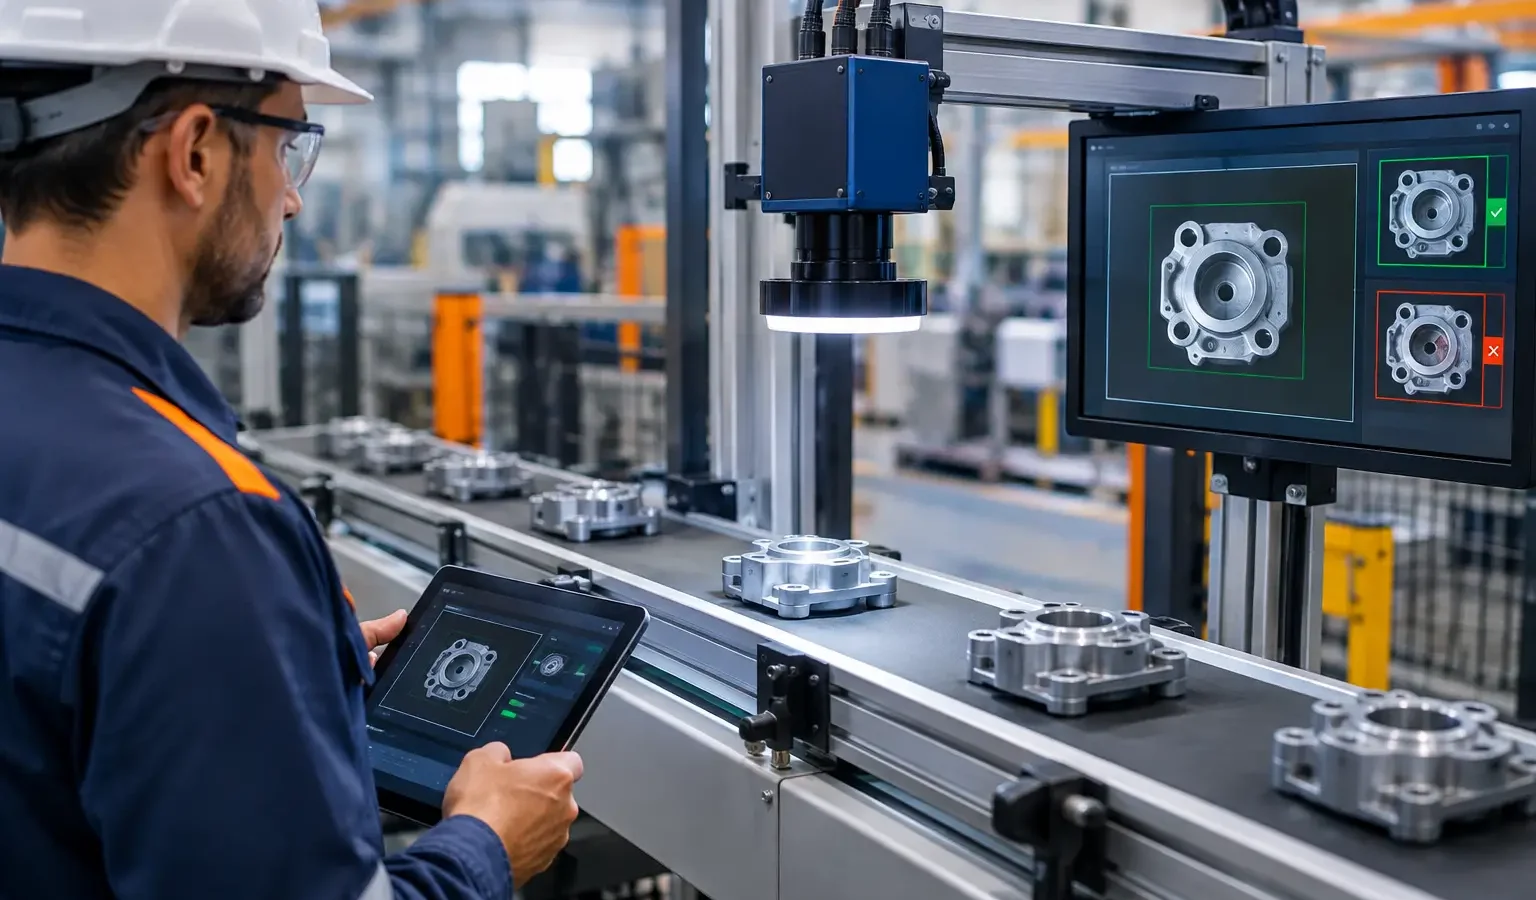
Um sistema de visão industrial captura imagens em condições controladas e aplica regras de processamento para decidir se uma peça, embalagem ou etapa está conforme o padrão definido. Essa decisão pode ocorrer em milissegundos, desde que a solução tenha sido dimensionada de acordo com o ciclo da máquina e a criticidade da aplicação.
A iluminação é frequentemente tão importante quanto a câmera. Reflexos em metais, transparência de filmes, poeira, vibração, contraste insuficiente e variações de cor podem tornar um defeito invisível ou criar falsos alarmes. Por isso, o projeto deve avaliar o tipo de luz, o posicionamento, a distância de trabalho, a proteção dos equipamentos e a estabilidade mecânica do ponto de captura.
Após a aquisição da imagem, o processamento pode seguir regras determinísticas ou modelos treinados para reconhecer padrões. Inspeções simples, como presença, posição, medição e leitura de código, normalmente podem ser tratadas com parâmetros bem definidos. Já defeitos com grande variabilidade visual, como irregularidades em superfícies ou classificação de padrões complexos, podem exigir recursos de aprendizado de máquina. Essa escolha não deve ser guiada por tendência tecnológica, mas pela disponibilidade de amostras, pela explicabilidade necessária e pelo impacto de um erro de classificação.
A saída do sistema precisa chegar ao processo. Em uma aplicação típica, a visão envia o resultado ao CLP, que comanda uma rejeição, bloqueia uma etapa, sinaliza uma condição de alarme ou registra uma contagem. O supervisório pode consolidar indicadores por lote, turno, equipamento e tipo de falha. Sem essa integração, a câmera apenas informa um problema, mas não contribui plenamente para controlar a qualidade em tempo de produção.
O que definir antes de selecionar câmeras e softwares
O primeiro passo de um projeto não é escolher um fabricante ou especificar megapixels. É formalizar o problema de engenharia. Qual defeito deve ser detectado? Qual é o menor tamanho relevante? Em que velocidade o item passa pelo ponto de inspeção? O produto pode variar de posição? O que acontece se houver uma reprovação indevida ou se um item defeituoso for aprovado?
Essas perguntas orientam a resolução, a lente, a iluminação, o tempo de exposição, o método de disparo e a capacidade de processamento. Uma câmera de maior resolução pode ser necessária para enxergar detalhes pequenos, mas gera mais dados e pode aumentar a exigência de processamento. Em contrapartida, uma imagem menor pode atender perfeitamente à aplicação se a área de interesse estiver bem definida.
Também é necessário determinar as tolerâncias de aceitação. Critérios excessivamente restritivos aumentam falsos rejeitos e podem reduzir a eficiência da linha. Critérios permissivos deixam escapar desvios reais. A referência deve vir das especificações de produto, do processo produtivo e da análise conjunta entre qualidade, operação e engenharia.
A disponibilidade de amostras é outro fator decisivo. Para validar a solução, é preciso testar produtos conformes e não conformes, considerando variações reais de matéria-prima, acabamento, iluminação e posição. Uma demonstração com poucas peças em bancada não substitui a validação no ambiente industrial.
Integração com automação, rastreabilidade e manutenção
A maior contribuição da visão computacional aparece quando os dados deixam de ser eventos isolados. Ao associar cada inspeção a lote, receita, ordem de produção, horário e condição da máquina, a equipe passa a investigar tendências em vez de apenas separar peças reprovadas.
Se determinado defeito cresce após uma troca de ferramenta, uma alteração de temperatura ou um ajuste mecânico, o histórico pode indicar onde iniciar a análise. Isso reduz o tempo de resposta e favorece ações de manutenção e melhoria de processo baseadas em evidências. Em linhas com requisitos de rastreabilidade, a leitura de códigos e a vinculação das imagens ao registro de produção podem apoiar auditorias e tratativas de qualidade, desde que a arquitetura de armazenamento seja dimensionada para o volume de dados gerado.
A integração elétrica e de controle também merece atenção. Sinais de disparo, comunicação industrial, sincronismo com esteiras, rejeitadores, intertravamentos e tratamento de falhas precisam ser definidos no projeto. Quando uma estação de visão influencia o fluxo da máquina, a lógica de parada, bypass, modo manual e recuperação após falha deve ser clara para operação e manutenção.
Em intervenções em painéis, máquinas e circuitos de controle, a execução deve considerar as condições reais da instalação e os requisitos aplicáveis de segurança elétrica e de máquinas. A adequação não pode ser presumida a partir da instalação de um equipamento novo. Ela exige avaliação técnica do conjunto, incluindo interfaces, riscos operacionais e documentação do projeto.
Riscos comuns que reduzem o retorno do investimento
Projetos de inspeção visual falham menos por limitações da tecnologia e mais por requisitos incompletos. Um erro recorrente é tentar usar uma única configuração para produtos muito diferentes, sem avaliar contraste, posicionamento e variação de acabamento. Outro é instalar o sistema em um ponto onde vibração, sujeira ou acúmulo de material comprometem continuamente a imagem.
Também há risco em automatizar uma decisão que ainda não está definida no processo. Se a própria equipe não consegue estabelecer o que caracteriza uma não conformidade, o algoritmo não resolverá a ambiguidade. Nesses casos, é recomendável começar pelo estudo do defeito, pela padronização das referências e por testes controlados.
A manutenção deve fazer parte do escopo desde o início. Lentes e proteções precisam de limpeza compatível com o ambiente; iluminação possui vida útil; alterações mecânicas podem deslocar o campo de visão; e mudanças no produto podem exigir nova calibração. Treinamento, procedimentos de verificação e acesso organizado aos parâmetros evitam que ajustes improvisados prejudiquem a confiabilidade da inspeção.
Como conduzir um projeto com critério técnico
Uma implantação consistente começa com diagnóstico em campo e definição de requisitos mensuráveis. Em seguida, a engenharia avalia viabilidade óptica, mecânica, elétrica e de automação, realiza provas com amostras representativas e define a arquitetura de integração. A etapa de comissionamento deve verificar desempenho no ritmo real da linha, resposta a falhas, registro de dados e atuação dos dispositivos associados.
A Seabra Automação Industrial atua na integração de sistemas de controle e automação para aplicações industriais que exigem execução coordenada entre campo, painéis, CLPs, IHMs, supervisórios e start-up. Em projetos de visão, essa visão integrada é relevante porque a inspeção só entrega resultado quando conversa corretamente com a operação que precisa controlar.
Antes de avançar, vale tratar a visão computacional como parte da estratégia de qualidade e não como um equipamento isolado. Um bom projeto começa pela pergunta certa: qual decisão precisa ser tomada, em quanto tempo e com qual consequência para o processo? Para avaliar a viabilidade da sua aplicação e estruturar um escopo técnico adequado, solicite um diagnóstico ou orçamento pelo WhatsApp da Seabra Automação Industrial.
Precisa aplicar isso na sua planta?
A equipe da SEABRA pode avaliar seu cenário e indicar o próximo passo técnico.
Falar com a equipe técnica